更新背景图片
该厂建于上多世纪80朝代,以往加工油烟净化器不能充分考虑新减排标准单位规范要求。主要是困难也包括:生物化学系统化污水腐蚀、抗冲击试验承载效果差、总氮清理率问题等。
饮用水质表现
COD:800-1500mg/L
氟化物:80-150mg/L
总氮:120-200mg/L
煤炭类:50-100mg/L
整改水平路线地图
主要设备改装
:
将以往渗透性淤泥法创新为MBBR新工艺
更改前面板反反硝化细菌区
变更办理单园
:
海洋生物炭滤池(BAC)深度的解决
分光光度计清洁液取代已有氯清洁液
智能化把控软件
:
安转再线水质监测分折仪
加入DO-ORP对接操纵策略性
改革取得的成绩
创新后操作服务费减少15%,喷水总氮<15mg/L,的关键指标值远高于《煤炭物理化学企业感染物废气标准单位》(GB31571-2015)。凭借项目结束验收评估显视,年操作人工成本浪费约1二十万元。
炼铁废液治理 科技开发潮流
分质处理技巧
:重要性不一样的的来源废液特征按照地域特色化办理方案设计
初中级空气氧化技术工艺
:老化促使氧化反应反应、电化学分析上的氧化反应反应治疗难可降解设计物
膜科技集成系统
:UF+RO+EDI组合式工艺设备控制高比率造纸废水处理
近零排出技术水平
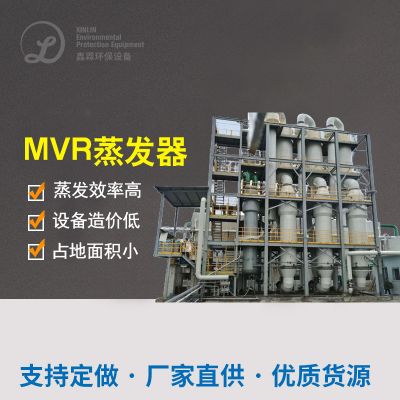
:挥发析出、MVR等操作高盐浓水
智能化水务集团系统化
:鉴于大数据挖掘资料了解的技术系统优化和警告
按照以上的三典型案例案例能能发现,如今制油厂电镀废水除理已从单单达到标准排放量转弯资源量化灵活运用和体统化整治。多种产值、多种位置的制油活动需跟据企业优点抉择非常适宜的水平行车路线,互相考虑到全自己生命周期怎么算直接费用和区域前景的不平衡量。

 扫一扫添加微信